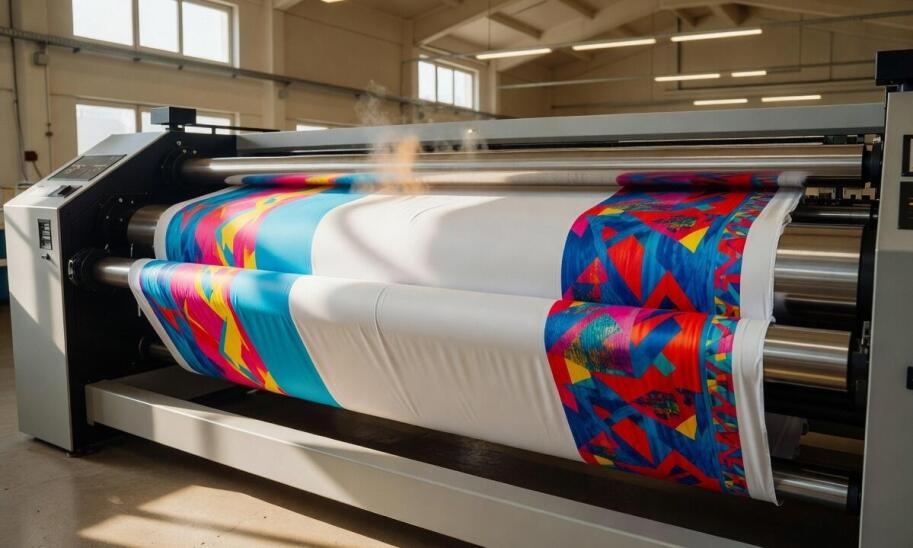
W produkcji seryjnej odzieży sportowej i innych tekstyliów poliestrowych druk na pojedynczych arkuszach papieru sublimacyjnego szybko zderza się z ograniczeniami wydajności. Operatorzy muszą wielokrotnie ładować i wyjmować materiały, co znacząco wydłuża cykl produkcyjny i zwiększa ryzyko nierównomiernego transferu przy dłuższych partiach. Ciągły transfer na rolkach tkanin rozwiązuje ten problem, pozwalając na nieprzerwane przesuwanie materiału przez strefę grzania. Przejście z formatu arkuszowego na systemy ciągłe zmienia organizację pracy, odciążając personel i redukując liczbę błędów wynikających z ręcznego pozycjonowania formatek.
Parametry pracy kalandrów a równomierność nadruku
Prędkość przesuwu materiału bezpośrednio określa czas kontaktu z cylindrem grzewczym. Na rynku przemysłowym prasy rolowe występują w wielu wariantach, dlatego ich parametry mają charakter orientacyjny i zależą od specyfikacji konkretnego modelu. Zazwyczaj prędkość robocza waha się w przedziale od 1,5 do 6 metrów na minutę, a średnica bębna wynosi od 420 do 800 mm. Taka konfiguracja pozwala uzyskać czas kontaktu rzędu 30–60 sekund, niezbędny do pełnego przejścia barwnika w stan gazowy. Zbyt szybki przesuw skraca ten proces i prowadzi do bladej kolorystyki, natomiast zbyt wolny powoduje przegrzanie włókien i żółknięcie poliestru.
Przeczytaj również: Czy sublimacja na ceramice jest trwałą metodą nanoszenia grafiki?
Stabilność temperatury cylindra decyduje o jakości przy długich seriach, ponieważ wahania nawet o kilka stopni skutkują widocznymi różnicami nasycenia na całej długości rolki. Przemysłowe kalandry z ogrzewaniem olejowym potrafią utrzymywać stałą temperaturę w zakresie 190–210°C z precyzją do dwóch stopni Celsjusza, co zapewnia jednorodny transfer na belach liczących dziesiątki metrów. Regulowany docisk, realizowany zazwyczaj za pomocą układów pneumatycznych lub hydraulicznych, zapobiega z kolei przebarwieniom na krawędziach i gwarantuje odpowiednią penetrację materiału przez atrament.
Przeczytaj również: Co jest niezbędne do druku sublimacyjnego?
Szerokość robocza, powtarzalność prowadzenia i integracja procesu
Szerokość stosowanego materiału rzutuje na efektywność produkcji odzieży sportowej. Tkaniny i dzianiny poliestrowe przeznaczone na stroje zawodnicze często mają od 155 do 180 cm. Z tego względu urządzenia wyposażone w bęben o szerokości 170–200 cm umożliwiają zadrukowanie całego wałka materiału w jednym przejściu maszyny. Węższe systemy wymuszają cięcie rolek lub realizowanie wielokrotnych przebiegów, co obniża powtarzalność i drastycznie zwiększa ilość odpadów.
Przeczytaj również: Czy druk sublimacyjny jest trwały?
Powtarzalność prowadzenia rolki warunkuje brak defektów. Nawet minimalne przesunięcia powodują rozmazanie wzoru lub efekt tak zwanych duchów. Nowoczesne linie wykorzystują automatyczne napinanie papieru sublimacyjnego i tkaniny. Dodatkowe rolki z papierem ochronnym zabezpieczają pas filcowy przed zabrudzeniami atramentem i utrzymują stałe położenie mediów przez cały czas trwania zmiany produkcyjnej. Zintegrowanie plotera drukującego, nośnika transferowego i kalandra pozwala na stworzenie ciągłej linii roboczej.
Właściwe dopasowanie poszczególnych elementów parku maszynowego opiera się na analizie potrzeb danego zakładu. Przedsiębiorstwo Margot projektuje i produkuje kalandry do sublimacji, integrując je z ploterami oraz dedykowanymi atramentami. Urządzenia te powstają w oparciu o własne zaplecze konstrukcyjne, co ułatwia synchronizację etapów transferu i pozwala na obsługę zarówno pełnych nawojów tkanin, jak i wyciętych już paneli odzieżowych.
Przejście na system pracy ciągłej zmienia całkowicie bilans energetyczny i organizacyjny zakładu. Bęben grzewczy utrzymuje zadaną temperaturę bez przerw, co eliminuje powtarzające się cykle nagrzewania i chłodzenia charakterystyczne dla pras płaskich. Choć przemysłowe maszyny mogą pobierać orientacyjnie od 22 do 55 kW w zależności od wielkości bębna, wyższa przepustowość obniża jednostkowy koszt energii w przeliczeniu na metr kwadratowy zadruku. Ciągły transfer na rolkach staje się uzasadniony operacyjnie przy seriach przekraczających kilkaset metrów bieżących. Zapewnia wtedy wysoką powtarzalność i pozwala jednej maszynie zastąpić kilka ręcznych stanowisk roboczych. W przypadku mniejszych nakładów lub obsługi krótkich, zróżnicowanych partii, konfiguracja oparta na prostszych urządzeniach arkuszowych wciąż pozostaje rozwiązaniem bardziej elastycznym pod kątem przezbrojeń.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana