W produkcji zaawansowanych technologicznie komponentów przemysłowych często pojawia się potrzeba wycięcia elementu o wysoce rygorystycznych wymiarach. Surowiec musi trafić na linię montażową z zachowaniem nienagannie równej krawędzi i bez naruszenia pierwotnych właściwości fizykochemicznych. Obrabiany metal wymaga bezwzględnego utrzymania pełnej odporności na korozję, co od razu wyklucza wiele tradycyjnych technik. Zastosowanie nieodpowiedniego narzędzia pozostawia głębokie ślady mechaniczne, rysy lub rozległe uszkodzenia termiczne. Wiązka światła precyzyjnie omija te technologiczne ograniczenia. Umożliwia wycinanie skomplikowanych i nietypowych kształtów z niemal zerowymi odchyleniami od pierwotnego projektu. Eliminuje to całkowicie potrzebę kosztownego i bardzo czasochłonnego wykańczania powierzchni zewnętrznej. Półprodukt zdejmywany bezpośrednio z rusztu maszyny tnącej jest od razu gotowy do dalszego wykorzystania w hali.
Ograniczenie strefy wpływu ciepła i naprężeń materiałowych
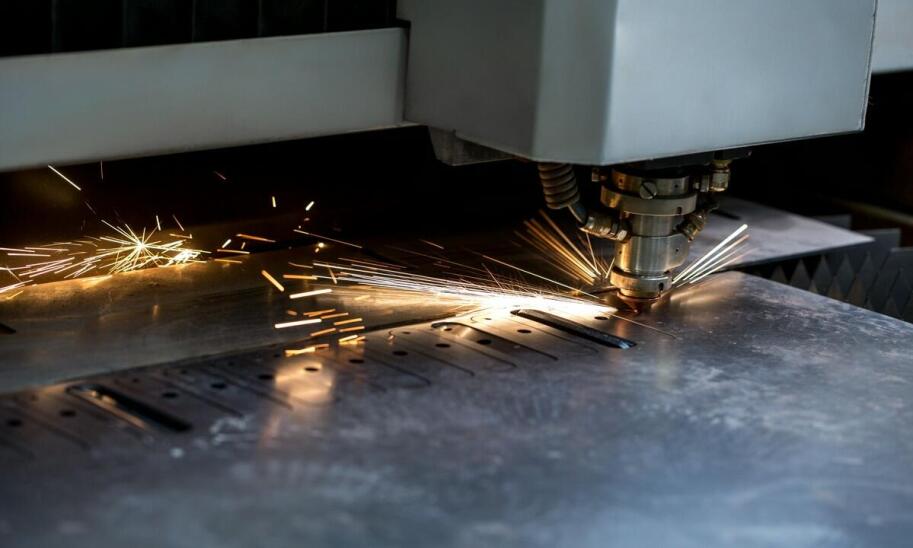
Wykorzystanie skupionej wiązki znajduje szerokie zastosowanie przy wymagających stopach, ponieważ proces ten redukuje strefę wpływu ciepła do absolutnego minimum. Światło o wysokiej gęstości energii ogniskuje się na bardzo wąskim obszarze roboczym. Generuje w ten sposób błyskawiczne, miejscowe odparowanie metalu, ale nie pozwala na rozległe rozpraszanie ciepła w głąb arkusza. W przypadku popularnych gatunków austenitycznych, takich jak 1.4404, szerokość tej newralgicznej strefy wynosi zaledwie niewielkie ułamki milimetra. Zapobiega to niepożądanym zmianom w strukturze krystalicznej materiału. Ochrona przed przegrzaniem gwarantuje utrzymanie fabrycznych właściwości antykorozyjnych.
Przeczytaj również: Usługi cięcia laserowego - precyzja i szybkość w obróbce metali
Brak fizycznego kontaktu głowicy tnącej z powierzchnią stanowi kolejną kluczową przewagę tej technologii. Bezkontaktowy charakter pracy całkowicie eliminuje falowanie arkusza spowodowane siłami nacisku twardego narzędzia. Tradycyjne wykrawarki lub gilotyny często odkształcają płaszczyznę blachy, co wymusza dodanie etapu jej mechanicznego równania. Promień światła pozwala zachować naturalną płaskość surowca przez cały cykl produkcyjny. Pominięcie prostowania gotowych detali wyraźnie skraca czas realizacji zamówienia. Zmniejsza również ryzyko powstawania groźnych naprężeń wewnętrznych, które mogłyby ujawnić się dopiero podczas spawania.
Przeczytaj również: Wykorzystanie nowoczesnych technologii obróbki metali w tworzeniu prototypów i modeli
Dokładność obróbki i maksymalne wykorzystanie surowca
Wysoka powtarzalność pozycjonowania maszyny przekłada się na stabilne tolerancje rzędu jednej dziesiątej milimetra. Zaawansowane sterowanie numeryczne CNC gwarantuje, że każdy wycięty detal pasuje do reszty konstrukcji bez siłowego dociskania. Jeśli projekt inżynieryjny zakłada wykonanie długiej serii otworów pod gwintowanie, wszystkie z nich zachowają identyczny obwód. Otwory te powielą się z odchyleniem rzędu zaledwie pięciu setnych milimetra przez cały czas trwania zlecenia. Wiązka nie tworzy ostrego gratu, zadziorów ani mikropęknięć na dolnej krawędzi. Podobne wady są codziennością podczas uderzeń klasycznych noży mechanicznych. Wykrawanie prasą zmusza operatorów do żmudnego szlifowania brzegów, co niepotrzebnie wydłuża proces produkcyjny.
Przeczytaj również: Przykłady zastosowań cięcia laserowego w produkcji elementów metalowych
Alternatywne metody cięcia termicznego również ustępują pod kątem precyzji działania. Tradycyjny palnik plazmowy wypala znacznie szerszą szczelinę o rozpiętości od jednego do nawet dwóch milimetrów. Zwiększa to obszar nagrzania i niesie ze sobą ryzyko głębokiego utlenienia krawędzi. Tymczasem nowoczesna maszyna CNC utrzymuje rzaz na stałym poziomie od piętnastu setnych do czterech dziesiątych milimetra. Znacznie węższa linia cięcia oznacza wyraźny spadek ilości odpadów powstających podczas rozkroju. Ułatwia to inżynierom oprogramowania ułożenie kształtów bardzo blisko siebie na wirtualnym podglądzie. Przygotowując pod obróbkę blachy kwasoodporne czarnków, program rozmieszcza poszczególne elementy zaledwie milimetry od siebie na płaszczyźnie, co drastycznie zwiększa współczynnik wykorzystania metalu.
Oszczędność samej stali staje się równie istotna co ostateczna dokładność wymiarowa, zwłaszcza przy bardzo krótkich seriach. Przed wczytaniem programu na maszynę trzeba mądrze dobrać wymiary bazowe surowca, aby zminimalizować konieczność odcinania dużych, bezużytecznych pasów bocznych. Właściwy rozmiar początkowy połączony z precyzyjnym algorytmem zagnieżdżania potrafi zredukować straty materiałowe do zaledwie kilku procent. W dłuższej perspektywie generuje to odczuwalne oszczędności finansowe dla całego zakładu przemysłowego.
Hurtownia Bego-Stal z Piły dostarcza szeroki przekrój surowców, które odpowiadają wymaganiom rygorystycznej obróbki numerycznej. Wybór metody cięcia i bazy materiałowej zależy zawsze od stopnia skomplikowania danej geometrii oraz przewidywanych etapów końcowych. Wąskie tolerancje uzyskane na stole maszyny ułatwiają formowanie na prasach krawędziowych i zautomatyzowane łączenie konstrukcji. Czysta krawędź bez śladów przegrzania sprawia, że detal płynniej przechodzi kontrolę jakości i szybciej trafia na stanowisko montażowe.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana