Spis treści
Zlecenie cięcia laserem blach w produkcji przemysłowej rzadko ogranicza się do samego wycięcia kształtu z arkusza. Gotowy element często trafia bezpośrednio na linię montażową lub do kolejnych stacji obróbczych. Proces ten wymaga uzyskania powtarzalnej jakości krawędzi, zachowania rygorystycznych wymiarów oraz zagwarantowania pełnej kompletności serii. Przemysł motoryzacyjny, lotniczy czy energetyczny nie akceptuje półproduktów wymagających uciążliwych ręcznych poprawek. Właściwe przygotowanie zlecenia determinuje bezproblemowy przebieg późniejszego spawania, gięcia lub malowania proszkowego.
Weryfikacja dokumentacji przed startem cięcia
Przed uruchomieniem procesu wykonawca analizuje dostarczone pliki projektowe. Standardem branżowym są formaty DXF lub DWG przygotowane w skali 1:1, które muszą zawierać wyłącznie zamknięte kontury cięcia. Dokumentacja pozbawiona warstw pomocniczych, krzywych typu spline czy wymiarów opisowych zapobiega błędom oprogramowania sterującego obrabiarką. Zastosowanie prawidłowych plików wektorowych eliminuje potrzebę ręcznego przerysowywania detali. Zamawiający określa rodzaj materiału, jego dokładny gatunek, grubość arkusza oraz planowaną wielkość partii produkcyjnej. Kompletne dane wsadowe pozwalają zweryfikować możliwości technologiczne sprzętu i wyeliminować ryzyko uszkodzenia surowca.
Przeczytaj również: Jak obróbka metali CNC dopasowuje produkcję komponentów do wymagań różnych branż
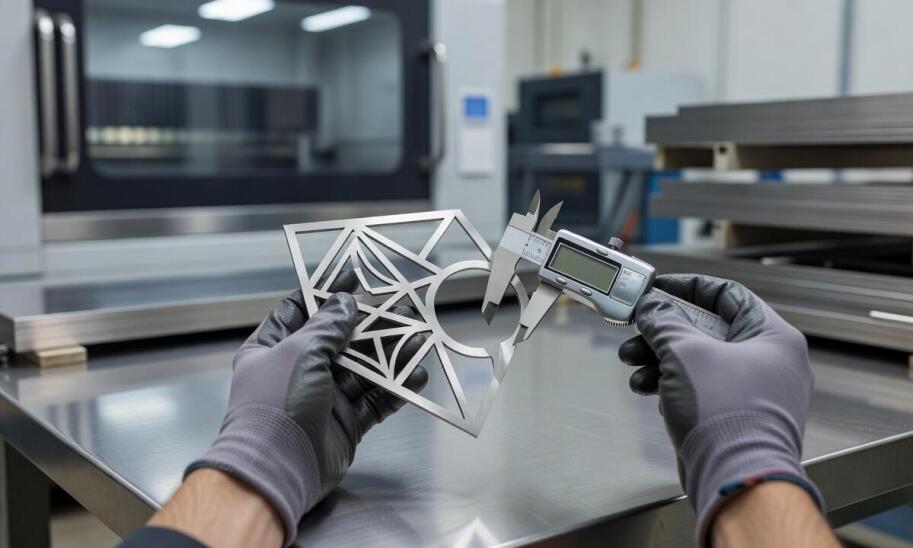
Rysunek techniczny określa również oczekiwane marginesy błędu. Tolerancje wymiarowe nie stanowią uniwersalnej normy dla każdej realizacji. Ich ostateczna wartość zależy ściśle od specyfiki obrabianego materiału, grubości arkusza oraz wybranej strategii cięcia. W zoptymalizowanych warunkach dla cienkich blach maszyny osiągają dokładność rzędu od ±0,05 mm do ±0,1 mm. Technolog programujący maszynę uwzględnia także szerokość rzazu, która waha się od 0,1 do 0,5 mm. Wprowadzenie odpowiednich korekt geometrycznych gwarantuje utrzymanie zadanych proporcji elementu niezależnie od wielkości partii.
Przeczytaj również: Czym są rozwiązania CNC?
Parametry obróbki, nesting i kontrola po cięciu
Na etapie przygotowania produkcji operator ustala kluczowe parametry wiązki laserowej. Moc rezonatora, prędkość posuwu głowicy, pozycja ogniska oraz ciśnienie gazu asystującego decydują o strukturze powierzchni przecięcia. Obrabiając stal węglową lub nierdzewną, maszyny wykorzystują najczęściej osłonę z tlenu bądź azotu. Prawidłowy dobór gazu zapobiega powstawaniu twardych zgorzelin na krawędziach, co znacznie ułatwia późniejsze nakładanie powłok lakierniczych i tworzenie spoin.
Przeczytaj również: Dobra obróbka metali.Jakiej firmie warto zaufać?
Rozmieszczenie elementów na arkuszu wymaga zaawansowanego algorytmu. Realizując usługi cięcia laserowego, technolodzy dobierają ustawienia nestingu indywidualnie do specyfiki każdego projektu. Bezpieczne odstępy między detalami nie mają stałej wartości. Zależnie od nagrzewania się materiału, jego grubości oraz parametrów chłodzenia, oprogramowanie ustala dynamicznie odległości, które w specyficznych przypadkach wynoszą od 4 do 8 mm. Zespół firmy Instal Chemik w Kowalewie optymalizuje ten etap dla blach stalowych, maksymalizując wykorzystanie surowca przy zachowaniu sztywności szkieletu odpadowego. Przedsiębiorstwo traktuje cięcie jako składową kompleksowej obróbki, uzupełniając proces o frezowanie CNC, spawanie MIG/MAG/TIG oraz malowanie proszkowe. System CAM automatycznie dodaje również mikrozłącza chroniące drobne elementy przed wypadaniem z arkusza w trakcie pracy głowicy.
Ostatnim etapem przed wysyłką jest rygorystyczna ocena jakości wykonania. Współrzędnościowe maszyny pomiarowe CMM weryfikują precyzyjną zgodność geometrii wyciętych detali z rysunkiem technicznym. Inspektorzy sprawdzają krawędzie pod kątem obecności zadziorów, mikropęknięć i niepożądanych przypaleń. Dla grubszych blach krytycznym wskaźnikiem staje się idealna pionowość uciętej ścianki. Zaakceptowane partie podlegają systemowemu pakowaniu. Przekładki ochronne i folie zabezpieczają surowy metal przed zarysowaniami podczas transportu na kolejne stanowiska.
Zakres profesjonalnego zlecenia kończy się na wycięciu i pakowaniu wyłącznie wtedy, gdy gładkie krawędzie pozwalają na natychmiastowy montaż u odbiorcy. Wymagające projekty przemysłowe wymuszają szersze podejście do realizacji. Zleceniodawca często oczekuje pełnej dokumentacji pomiarowej, certyfikatów materiałowych oraz koordynacji operacji wykańczających. Integracja wycinania z procesami spawalniczymi minimalizuje ryzyko błędów logistycznych i skraca czas powstawania gotowego wyrobu. Prawidłowo zaplanowane parametry wejściowe tworzą solidny fundament płynnego łańcucha dostaw.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana