Spis treści
Budowa nadbudówek statkowych z wykorzystaniem lekkich stopów wymaga odmiennego podejścia niż praca ze stalą okrętową. Dotyczy to szczególnie jednostek o długości do 100 metrów, gdzie waga poszczególnych elementów odgrywa kluczową rolę w utrzymaniu odpowiedniej stateczności. Odkształcenia cieplne oraz mniejsza sztywność stopów aluminium narzucają zupełnie inną kolejność łączenia poszczególnych sekcji. Wysoka przewodność cieplna tego materiału sprawia, że energia z łuku spawalniczego rozchodzi się niezwykle szybko. Powoduje to znacznie większe i trudniejsze do kontrolowania deformacje całej konstrukcji morskiej. Niższa sztywność bazowa komplikuje z kolei utrzymanie zadanej geometrii bryły podczas ustawiania wielkogabarytowych części pokładu na pochylni. Specyfika tych materiałów wymusza na ekipach monterskich zmianę przyzwyczajeń warsztatowych i bezwzględne trzymanie się ścisłego reżimu technologicznego.
Przewodność cieplna a rozszerzalność materiału
Fizyczne parametry lekkich stopów morskich bezpośrednio wpływają na sposób przygotowania materiału w halach stoczniowych. Wysoka przewodność cieplna aluminium osiąga 167–205 W/m·K, co znacząco przyspiesza niekontrolowane rozprzestrzenianie się ciepła spawalniczego. Stanowi to ogromną różnicę w porównaniu do zaledwie około 15 W/m·K notowanych dla klasycznej stali węglowej. Ciepło wprowadzane podczas łączenia materiału błyskawicznie penetruje arkusze blach na dystansie wielu centymetrów od jeziorka spawalniczego. Współczynnik rozszerzalności liniowej dla stopów glinu wynosi około 23 × 10⁻⁶ /°C, podczas gdy w przypadku stali oscyluje on wokół wartości o ponad połowę mniejszej. Ta fundamentalna różnica fizyczna zmusza wykonawców do projektowania i stosowania znacznie szerszych przerw dylatacyjnych między sekcjami.
Przeczytaj również: Jak rozstawić źródło spawalnicze, gdy kadłub ogranicza dostęp do stanowiska
Precyzyjne fazowanie krawędzi blach staje się technologicznym priorytetem, aby bezpiecznie skompensować potężne ruchy termiczne arkuszy w fazie nagrzewania i późniejszego stygnięcia. Proces ten nakazuje całkowitą izolację środowiska roboczego od stref obróbki elementów czarnych. Rygorystyczne przygotowanie strefy pracy skutecznie zapobiega powstawaniu krzyżowych zanieczyszczeń żelazowymi cząstkami. Przeprowadzając fachowy montaż konstrukcji aluminiowych, technicy wykorzystują wyłącznie dedykowane narzędzia. Należą do nich tarcze ścierne pozbawione domieszek żelaza oraz specjalistyczne szczotki wykonane ze stali kwasoodpornej. Odtłuszczanie łączonych powierzchni przed każdą czynnością gwarantuje, że gruba warstwa tlenkowa nie obniży nośności mechanicznej spoiny. Separacja narzędzi roboczych pozostaje twardym warunkiem odbioru technicznego ze strony inspektorów towarzystw klasyfikacyjnych.
Przeczytaj również: Dlaczego charakterystyka opadająca ma znaczenie w prądnicy do spawania na jednostkach pływających
Symetryczna sekwencja sczepiania bloków
Łączenie gotowych bloków burtowych i pokładowych w potężną nadbudówkę wymaga wcześniejszego zaplanowania mapy punktów szczepnych. Prawidłowa sekwencja sczepiania sekcji aluminiowych zawsze opiera się na ściśle symetrycznym prowadzeniu prac spawalniczych. Monterzy rozpoczynają proces łączenia od geometrycznego środka ciężkości konstrukcji i równomiernie kierują się ku zewnętrznym krawędziom poszycia. Taki wektor postępowania skutecznie blokuje niebezpieczną kumulację szkodliwych naprężeń wewnętrznych w poszczególnych węzłach. Technika ta zabezpiecza dziesiątki ton metalowej bryły przed wystąpieniem trwałego zwichrowania osiowego.
Przeczytaj również: Jak pomorskie zaplecze stoczniowe wpływa na tempo i zakres prac przy jachtach
W kluczowych momentach montażu przed położeniem spoin wielościęgowych niezbędne staje się montowanie systemów usztywnień tymczasowych. Profile pomocnicze kompensują mniejszą sztywność strukturalną morskich stopów i mechanicznie wymuszają zachowanie zadanej geometrii. Firma Usługi Monterskie, realizująca zlecenia w stoczniach na terenie Gdańska, stosuje do tego celu dopasowane zastrzały rurkowe i systemy naciągów. Stabilizują one cienkie ściany nadbudówki aż do momentu całkowitego wychłodzenia strefy wpływu ciepła. Usztywnienia warsztatowe usuwa się mechanicznie dopiero po zamknięciu całego obwodu spawalniczego danego łącza. Stopniowe i przemyślane uwalnianie blokad pozwala na bezpieczne odprężenie struktury metalu.
Weryfikacja wymiarowa przed głównym spawaniem
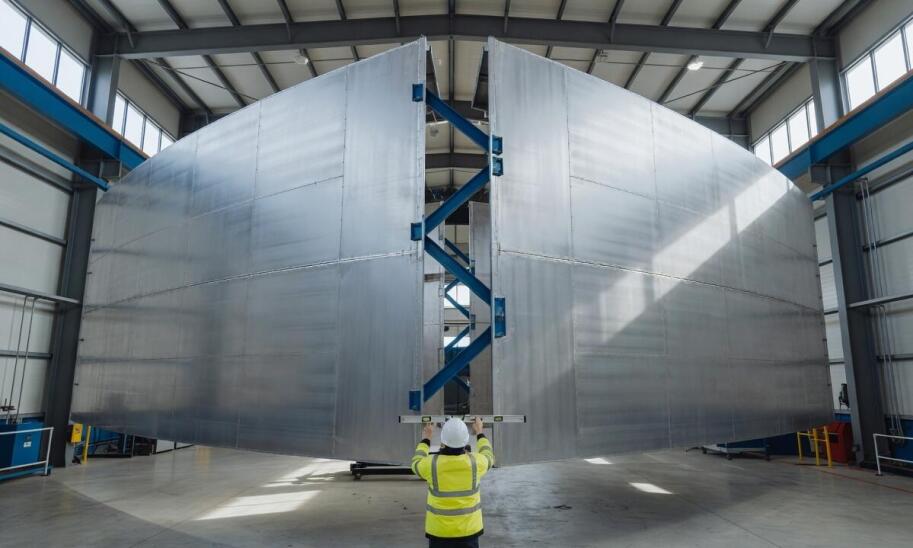
Przekazanie zmontowanej przestrzennie bryły do ostatecznego spawania wymaga przeprowadzenia trzech decydujących pomiarów kontrolnych. Inspektorzy stoczniowi sprawdzają na początku ścisłą równoległość krawędzi łączonych sekcji na całej ich imponującej długości. Następnie weryfikują fizyczne odległości przerw dylatacyjnych, które muszą co do milimetra zgadzać się z wartościami wpisanymi do projektu technologicznego. Trzecim krokiem pozostaje skrupulatna ocena płaskości i kątów na powierzchniach stykowych głównych wręgów oraz wzdłużników.
Przekroczenie dopuszczalnych tolerancji w którymkolwiek z trzech punktów weryfikacyjnych zamyka drogę do nałożenia głównych spoin nośnych. Próba siłowego korygowania ułożenia wielotonowych sekcji za pomocą mocnych naciągów hydraulicznych natychmiast wywołuje uszkodzenia mikrostruktury materiału. Generuje to potężne naprężenia własne i drastycznie podnosi ryzyko późniejszych pęknięć zmęczeniowych podczas pracy statku na silnej fali. Utrzymanie bezwzględnej dyscypliny wymiarowej na początkowym etapie sczepiania determinuje finalną bezawaryjność i żywotność morskiej jednostki aluminiowej.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana