Strefa rozjazdu kolejowego podlega znacznie intensywniejszemu zużyciu eksploatacyjnemu niż standardowy, prosty odcinek toru. Wynika to bezpośrednio ze specyfiki pracy tego wieloelementowego węzła infrastruktury, w którym następują ciągłe zmiany kierunku jazdy uderzającego taboru. Koła lokomotyw i wagonów wielokrotnie uderzają w cienką strukturę iglicy oraz gwałtownie pokonują pustą przestrzeń krzyżownicy. Zjawiska te wywołują mikrouderzenia, które powodują szybką akumulację uszkodzeń zmęczeniowych w strukturze użytej stali szynowej. Zwiększone tarcie i dynamiczne uderzenia podnoszą ryzyko przerwania ciągłości szyny, co bezpośrednio rzutuje na bezpieczeństwo prowadzenia całego ruchu pociągów. Wymaga to od zarządców infrastruktury kolejowej szczególnej uwagi w zakresie monitorowania stanu złączy spawanych w obrębie całej strefy przejściowej.
Wpływ obciążeń na trwałość spoin w rejonie rozjazdu
Podczas przejazdu ciężkiego pociągu przez strefę przejściową układu torowego, elementy przekazujące siły pracują w warunkach skrajnych naprężeń mechanicznych. Siła docisku napędu zwrotnicowego na iglicę wynosi od 80 do 250 kN, co już w stanie spoczynku generuje ogromne naciski miejscowe na materiał. Dodatkowo koła taboru wywołują potężne siły udarowe przy każdej zmianie toru jazdy, a te niszczące impulsy koncentrują się najsilniej w rejonie istniejących spoin. Obciążenia dynamiczne obejmują tu skomplikowany wektor sił pionowych, poprzecznych i skręcających, które osiągają wielokrotnie wyższe wartości niż na standardowych szlakach prostych.
Przeczytaj również: Różnice między fundamentami wbijanymi a tradycyjnymi metodami fundamentowania
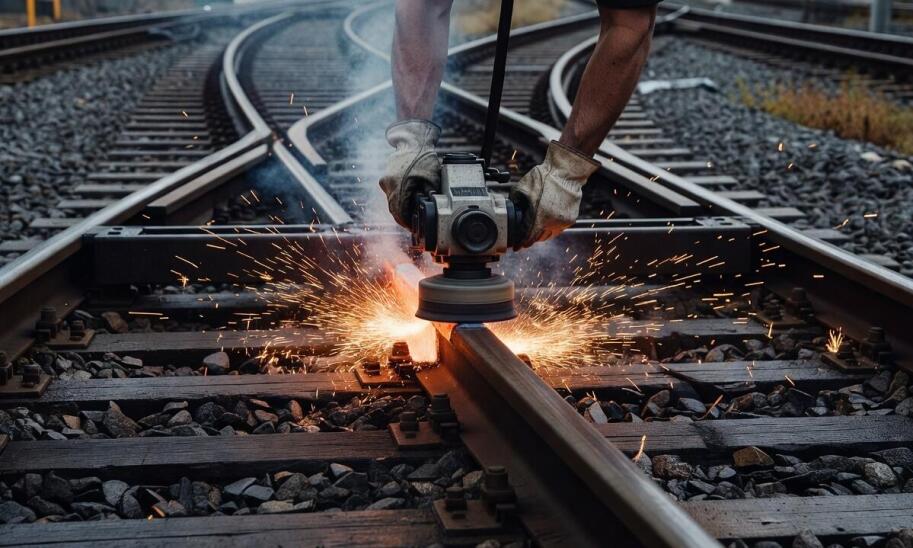
Ciągłe zmiany promienia krzywizny toru oraz sama budowa żłobków krzyżownic wywołują miejscowe wzrosty naprężeń w stalowych profilach całego układu. Powtarzające się cykle silnych obciążeń skutkują przyspieszonym rozwojem wad zmęczeniowych, w tym niebezpiecznych pęknięć poprzecznych spoin termitowych, które stanowią powszechne zagrożenie dla ciągłości toru. Właściwie zaplanowane i wykonane prace spawalnicze skutecznie zapobiegają dalszej propagacji tych defektów w głąb materiału. Wykonywane bezpośrednio w torze spawanie termitowe szyn pozwala na utworzenie jednorodnego złącza o parametrach wytrzymałościowych bliskich bazowej stali. Z kolei precyzyjna regeneracja metodą napawania uzupełnia ubytki materiałowe, przywracając prawidłowy profil toczny i trwale redukując ogniska punktowej koncentracji naprężeń.
Przeczytaj również: Znaczenie regularnych przeglądów systemów odwadniających dla infrastruktury kolejowej
Diagnostyka zużycia i specjalistyczne spawanie rozjazdów
Zarządca infrastruktury torowej musi na bieżąco analizować parametry ruchowe odcinka, aby podjąć trafną decyzję o interwencji technicznej przed wystąpieniem poważnej awarii. Sygnałem alarmowym wymagającym reakcji są zawsze widoczne gołym okiem pęknięcia powierzchniowe, jednak równie krytyczne pozostaje fizyczne ubywanie materiału pod wpływem tarcia. Gdy zużycie pionowe lub boczne iglicy osiąga wartości od 3 do 8 mm, element ten całkowicie przestaje prawidłowo współpracować z opornicą, co grozi wykolejeniem składu. Dodatkowymi symptomami bezwzględnie kwalifikującymi złącza i elementy stalowe do naprawy są wyczuwalne luzy montażowe, odkształcenia geometryczne całego układu oraz podwyższone wibracje odnotowywane podczas przejazdu ciężkich pociągów towarowych.
Przeczytaj również: Nowoczesne technologie w budowie kanałów rewizyjnych - jakie rozwiązania są najskuteczniejsze?
Systematyczne oględziny torowiska i zaawansowane badania defektoskopowe pozwalają zidentyfikować wewnętrzne mikrouszkodzenia we wczesnym stadium ich rozwoju. Złożone wykonawstwo naprawcze w takich przypadkach wymaga od wykonawcy odpowiedniego zaplecza technologicznego i uprawnień. Działając na rynku nieprzerwanie od 2007 roku jako certyfikowana firma spawalnicza rozjazdów, przedsiębiorstwo Art-Spaw z Sędziszowa podejmuje się kompleksowej regeneracji wrażliwej infrastruktury kolejowej. Prawidłowo przeprowadzony montaż nowych podzespołów oraz głęboka regeneracja starych złączy przywraca docelowe parametry eksploatacyjne na modernizowanych szlakach w całej Polsce.
Izolowana ocena samego złącza spawanego nigdy nie wystarczy do zagwarantowania długotrwałej i bezawaryjnej pracy całego układu zwrotnicowego. Stan fizyczny spoin oraz ogólną geometrię rozjazdu należy zawsze analizować i naprawiać łącznie, ponieważ nawet drobne deformacje przestrzenne toru drastycznie zmieniają rozkład obciążeń mechanicznych. Skrzywiony lub osiadający układ torowy sprawia, że stalowe koła taboru uderzają w szyny pod niewłaściwym, agresywnym kątem. Zjawisko to błyskawicznie przyspiesza rozwój kolejnych, głębokich pęknięć zmęczeniowych w miejscach nowo wykonanych łączeń. Wytyczne państwowych zarządców sieci kolejowych i surowe instrukcje techniczne rygorystycznie określają dopuszczalne progi zużycia dla wszystkich pracujących komponentów. Dopiero kompleksowe spojrzenie na parametry zużyciowe układu i natychmiastowe usuwanie wykrytych wad spawalniczych pozwala na zachowanie ciągłości ruchu kolejowego i chroni przed kosztownymi zamknięciami awaryjnymi całych odcinków.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana