Spis treści
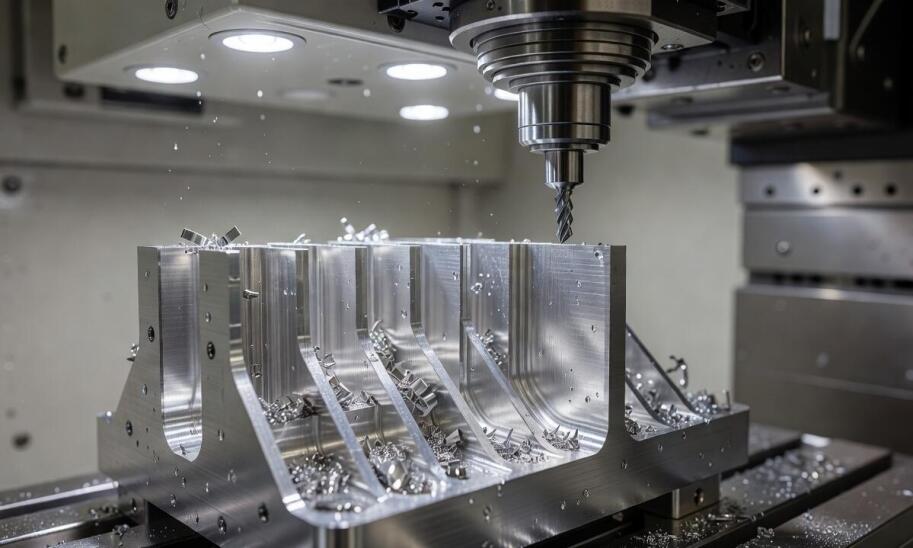
W procesie frezowania CNC cienkościennego detalu aluminiowego o grubości ścianki poniżej dwóch milimetrów nierzadko dochodzi do niespodziewanej zmiany wymiarów po zdjęciu z uchwytu. Detal, który w przestrzeni roboczej maszyny idealnie spełniał rygorystyczne tolerancje, po uwolnieniu sił mocujących nagle ugina się lub skręca. Zjawisko to stanowi bezpośredni efekt uaktywnienia się naprężeń resztkowych tkwiących w materiale bazowym. Dodatkowym czynnikiem niszczącym geometrię pozostają same siły skrawania, oddziałujące na element o drastycznie obniżonej sztywności. Dokładne zrozumienie mechaniki powstawania tych odkształceń pozwala technologom odpowiednio zaplanować cały cykl produkcyjny.
Sztywność materiału i strategie mocowania redukujące wyboczenia
Sztywność obrabianego detalu maleje bardzo dynamicznie w miarę usuwania kolejnych warstw naddatku. Moduł Younga najpopularniejszych stopów lotniczych aluminium wynosi zaledwie około 70 GPa, czyniąc cienkie żebra i rozległe płaszczyzny wysoce podatnymi na odkształcenia sprężyste. Nierównomierne skrawanie tylko z jednej strony ścianki generuje w strukturze metalu silny gradient naprężeń, prowadząc ostatecznie do jej trwałego wyboczenia. Badania laboratoryjne i praktyka warsztatowa potwierdzają, że zastosowanie naprzemiennej sekwencji symetrycznej zmniejsza odkształcenia o blisko 20 procent, ponieważ metoda ta skutecznie równoważy wektor sił uderzających w detal.
Przeczytaj również: Czym są rozwiązania CNC?
Samo zaplanowanie optymalnych ścieżek narzędzia musi bezwzględnie współgrać z odpowiednim sposobem unieruchomienia półfabrykatu na stole roboczym obrabiarki. Tradycyjne imadło maszynowe zazwyczaj koncentruje siłę w bardzo wąskich punktach, wywołując mikrougięcia sprężyste na długo przed pierwszym kontaktem z frezem. Znacznie bezpieczniejsze okazuje się wykorzystanie podciśnieniowych stołów próżniowych oraz dopasowanych miękkich szczęk, które równomiernie rozkładają nacisk na rozległą powierzchnię bazową. Powszechną praktyką technologiczną jest również celowe poluzowanie zacisków tuż po intensywnym zgrubnym zebraniu materiału. Umożliwia to swobodną relaksację uwolnionych naprężeń przed ponownym, delikatniejszym zablokowaniem detalu i przystąpieniem do obróbki na gotowo.
Przeczytaj również: Czym jest obróbka 5-osiowa CNC?
Dobór parametrów skrawania w cienkich przekrojach aluminiowych
Agresywne zgrubianie wielowarstwowe z dużymi głębokościami osiowymi wymusza pozostawienie bezpiecznego naddatku na osłabionych ściankach. Zapewnia to bryle wystarczającą stabilność do czasu uruchomienia finalnego cyklu. Dopiero precyzyjne ścieżki wykańczające, realizowane przy minimalnych skokach radialnych i na pełnej wysokości docelowego profilu, skutecznie tłumią szkodliwe wibracje. Stabilność całego procesu drastycznie poprawiają narzędzia węglikowe wyposażone w duży kąt spirali oraz zoptymalizowany promień naroża, które błyskawicznie ewakuują wióry ze strefy cięcia. Dodatkowo technika frezowania współbieżnego z lekkim zagłębieniem dociska cienką ściankę bezpośrednio do sztywnego podparcia uchwytu.
Przeczytaj również: Przemysłowe znaczenie obróbki CNC
Wąskie przekroje ze stopów lekkich wykazują ogromną wrażliwość na niekontrolowane lokalne przegrzewanie. Kluczową rolę odgrywa w tym momencie intensywne chłodzenie przez wrzeciono lub strumień chłodziwa podawany pod bardzo wysokim ciśnieniem. Skuteczne wypłukiwanie ostrych wiórów z przestrzeni roboczej eliminuje niebezpieczeństwo ich ponownego nacięcia, co mogłoby zepsuć zakładaną chropowatość docelowej powierzchni. Podobnie jak bardzo wymagająca obróbka tytanu CNC dla lotnictwa, frezowanie cienkościennych elementów aluminiowych nie wybacza błędów w zarządzaniu gospodarką cieplną. Priorytetem pozostaje utrzymanie stabilnego reżimu temperaturowego części, nawet kosztem celowego wydłużenia całkowitego czasu pracy maszyny.
Precyzyjne kształtowanie cienkościennych komponentów wymaga spójnego i rygorystycznego środowiska technologicznego, w którym żaden ruch obrabiarki nie dzieje się z przypadku. Świadomy wybór metody mocowania, zaplanowana sekwencja usuwania naddatku oraz zaawansowane zarządzanie chłodzeniem tworzą zintegrowany mechanizm warunkujący sukces operacji. W praktyce firm takich jak Sanecki Stanisław kompleksowe podejście do optymalizacji ścieżek frezarskich gwarantuje stałe utrzymanie wysokiej powtarzalności. Gotowy detal po wyciągnięciu z maszyny i zredukowaniu naprężeń zachowuje idealną płaskość oraz wszystkie narzucone wymiary nominalne.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana