W produkcji betonowych elementów prefabrykowanych samo wykonanie złącza prętów zbrojeniowych nie wystarcza do dopuszczenia konstrukcji do ostatecznego montażu. O wykorzystaniu materiału na placu budowy decyduje rygorystyczny odbiór jakościowy przeprowadzany w środowisku laboratoryjnym. Taka obiektywna ocena potwierdza zgodność zastosowanego zbrojenia z surowymi normatywnymi wymaganiami technicznymi. Pierwszy etap weryfikacji stanowi zawsze dokładna kontrola wizualna wykonanego łączenia. Zgodnie z wytycznymi międzynarodowej normy PN-EN ISO 17637 wykwalifikowani kontrolerzy sprawdzają osiowość prętów oraz symetrię całej strefy łączenia. Zwracają szczególną uwagę na właściwy, regularny kształt wypływu uplastycznionego materiału. Równie kluczowy jest całkowity brak widocznych śladów przegrzania struktury metalu. Inżynierowie badają ciągłość struktury, kategorycznie wykluczając obecność jakichkolwiek pęknięć powierzchniowych przed przejściem do kolejnych etapów diagnozy. Niewykryte na tym etapie odchylenia geometryczne prowadzą później do niebezpiecznej koncentracji naprężeń w jednym punkcie. Niestabilny przebieg procesu łączenia drastycznie osłabia zachowanie całego elementu pod docelowym obciążeniem rozciągającym lub zginającym. Zwiększa to w sposób bezpośredni ryzyko krytycznej awarii gotowych prefabrykatów podczas ich wieloletniej eksploatacji w trudnych warunkach gruntowych.
Parametry i przebieg procesu łączenia
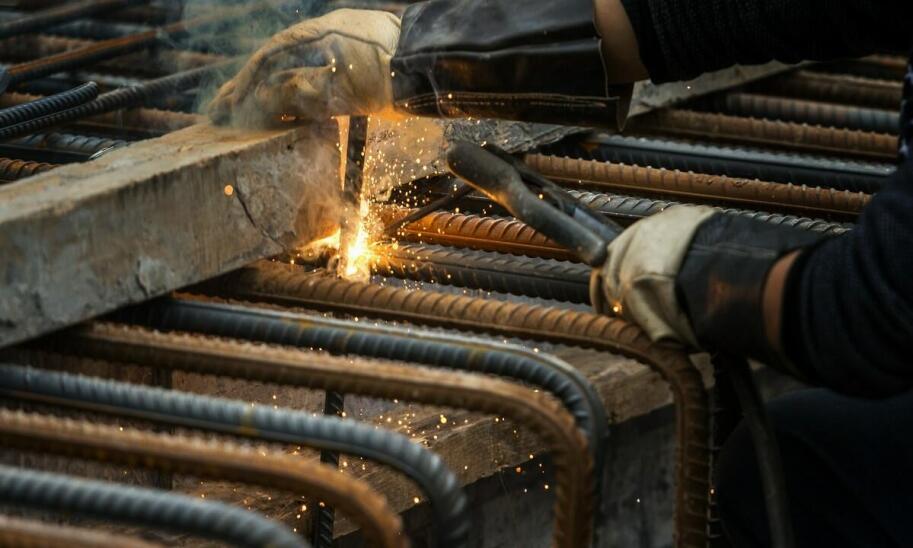
Zanim gotowy element trafi do analizy, materiał przechodzi przez ściśle określony cykl obróbki mechanicznej. Technologia ta polega na obracaniu jednego pręta z dużą prędkością względem drugiego, nieruchomego elementu. Generuje to bardzo intensywne ciepło. Końcówki nagrzewają się do stanu plastycznego bez osiągania punktu topnienia. Następnie maszyna dociska oba elementy, co tworzy jednolite i monolityczne złącze. Proces ten wymaga ciągłego cyfrowego monitorowania kluczowych zmiennych. Rejestruje się prędkość obrotową, czas trwania docisku oraz siłę osiową. Właściwa kalibracja tych czynników zapewnia niezbędną powtarzalność obróbki zbrojenia.
Przeczytaj również: Przykłady udanych realizacji budowlanych z wykorzystaniem betonu kutno
Metoda ta, znana w przemyśle jako spawanie tarciowe, eliminuje konieczność stosowania dodatkowych spoiw lub gazów osłonowych. Zastosowanie zautomatyzowanych urządzeń obróbczych minimalizuje ryzyko powstawania niejednorodności strukturalnych. Przedsiębiorstwo Centrum Pali zlokalizowane w Kutnie wykorzystuje ten mechanizm do przygotowywania szkieletów dla fundamentów kolejowych i pali żelbetowych. Własne zaplecze badawcze stale weryfikuje cykl produkcyjny, opierając się na surowych wytycznych europejskich. Nadzór sprzętowy nad poszczególnymi fazami obróbki zapobiega powstawaniu niebezpiecznych ukrytych wad materiałowych. Daje to inżynierom pewność zachowania rygorystycznych parametrów projektowych.
Przeczytaj również: Dlaczego warto inwestować w prefabrykowane mury oporowe?
Weryfikacja nośności i analizy niszczące
Pozytywna ocena wizualna pozwala na przeprowadzenie właściwych testów wytrzymałościowych. Zgodnie z normą PN-EN ISO 17660-1 dla złączy nośnych wykonuje się specjalistyczne próby mechaniczne. Prawidłowo zrealizowane spawanie tarciowe musi zagwarantować pełną spójność strukturalną poddawanych testom próbek. Głównym zadaniem badaczy jest określenie granicy plastyczności połączonych materiałów. W tym celu wykonuje się próbę rozciągania. Wytrzymałość gotowego łączenia musi osiągnąć co najmniej wartość charakterystyczną dla surowca bazowego. Przekroczenie wyznaczonego progu potwierdza poprawne związanie obu badanych prętów. Jeśli próbka pęka w miejscu łączenia przed osiągnięciem wymaganej siły, cała partia zostaje odrzucona.
Przeczytaj również: Jakie innowacje w produkcji Elki betonowej mogą wpłynąć na przyszłość branży budowlanej?
Drugim obowiązkowym testem jest próba zginania złącza pod z góry ustalonym kątem. Badanie to weryfikuje zachowanie ciągliwości w strefie wpływu ciepła. Prawidłowa reakcja materiału na zginanie zabezpiecza szkielet przed pękaniem podczas wbijania pali w twardy grunt. Dokładna ewidencja odczytów maszynowych pozwala na pełną kwalifikację stosowanej technologii. Zgodność wyników w seriach produkcyjnych zmniejsza rozrzut właściwości. Gotowe elementy mogą dzięki temu niezawodnie przenosić złożone obciążenia statyczne i dynamiczne na terenach kolejowych.
Szczegółowa kontrola jakości złączy w kontrolowanych warunkach laboratoryjnych stanowi fundament nowoczesnej prefabrykacji. Rygorystyczne procedury badawcze ograniczają ryzyko kosztownych poprawek na placu budowy. Minimalizują również prawdopodobieństwo wystąpienia przestojów montażowych spowodowanych wadliwym materiałem. Potwierdzenie wytrzymałości na etapie produkcji eliminuje zagrożenie awarii gotowego elementu pracującego głęboko pod ziemią. Dzięki wdrożeniu wieloetapowej weryfikacji wszystkie inwestycje infrastrukturalne zyskują wymaganą trwałość. Generalni wykonawcy mogą bezpiecznie osadzać masywne konstrukcje wsporcze dla sieci trakcyjnych i obiektów inżynieryjnych. Wykluczenie słabych punktów w zbrojeniu przekłada się na stabilność całej inwestycji budowlanej.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana