Spis treści
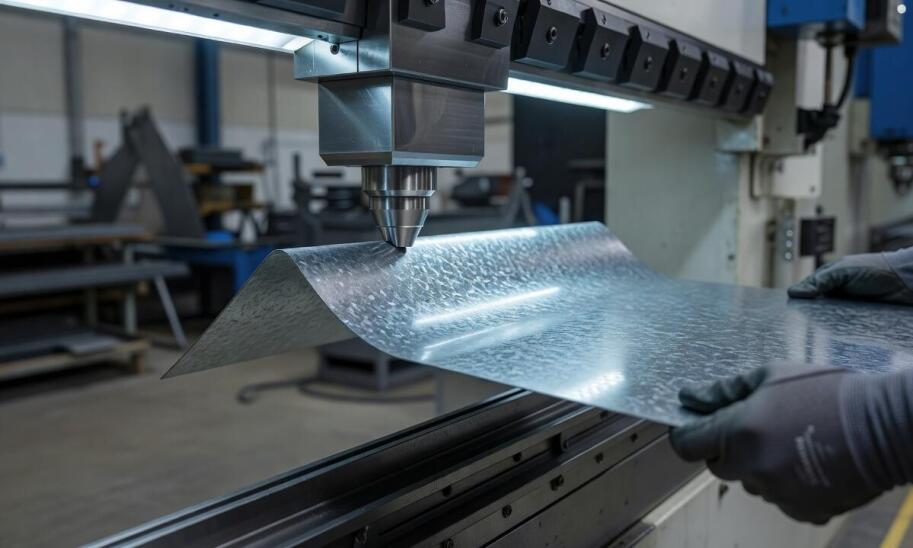
Wytwarzanie detali o złożonej geometrii wymaga od materiału specyficznych właściwości mechanicznych. Dlaczego blacha zabezpieczona przed korozją warstwą cynku może sprawiać trudności podczas głębokiego tłoczenia? Odpowiedź kryje się w naprężeniach wewnętrznych oraz zachowaniu samej powłoki przy silnym odkształceniu plastycznym. Zakłady przemysłowe i firmy budowlane często zmagają się z problemem pękania warstwy ochronnej na krawędziach ostrych zagięć. Rozwiązaniem jest dobór odpowiedniego gatunku metalu, który optymalnie łączy wieloletnią trwałość z wysoką podatnością na obróbkę na zimno. Procesy produkcyjne, takie jak cięcie matrycowe czy gięcie na prasach krawędziowych, mocno obciążają strukturę surowca. Precyzyjna równowaga między wytrzymałością rdzenia a elastycznością powłoki decyduje o braku defektów w gotowym wyrobie. Zastosowanie odpowiednich parametrów obróbki pozwala uniknąć konieczności poprawiania detali na późniejszych etapach produkcji.
Czym charakteryzuje się gatunek DX52 do tłoczenia?
Europejska norma EN 10346 precyzyjnie określa parametry blach ocynkowanych ogniowo przeznaczonych do formowania na zimno. Oznaczenie to wskazuje na surowiec stworzony z myślą o procesach tłoczenia o średnim stopniu skomplikowania. Właściwości te odgrywają pierwszorzędną rolę dla przedsiębiorstw zlecających wykrawanie rynien, profili konstrukcyjnych oraz osłon urządzeń przemysłowych. Wytrzymałość na rozciąganie dla tego materiału przyjmuje wartości od 270 do 420 MPa. Dzięki temu konstruktorzy potrafią przewidzieć zachowanie metalu pod dużym naciskiem stempla. Dostarczana zakładom produkcyjnym stal DX52 cechuje się ponadto granicą plastyczności w przedziale 140–300 MPa, co stabilizuje proces zaginania na maszynach numerycznych.
Przeczytaj również: Zastosowanie blach w branży stoczniowej
Wydłużenie względne osiągające poziom minimum 26 procent zapobiega nagłemu przerwaniu ciągłości materiału. Blacha może przyjąć duże odkształcenie w matrycy bez natychmiastowej utraty spójności. Konstruktorzy technologii chętnie wskazują ten wariant, gdy detal wymaga przeprowadzenia kilku następujących po sobie operacji gięcia. Wysoki zapas plastyczności umożliwia bezpieczne przetłaczanie metalu bez zrywania struktury. Zapewnia to dokładne odwzorowanie kształtów zaprojektowanych w programach inżynierskich. Weryfikacja tych parametrów przed rozpoczęciem seryjnej produkcji minimalizuje ryzyko powstawania braków w partiach materiałowych.
Przeczytaj również: Zastosowanie blach w branży kolejowej
Jak parametry procesu wpływają na promień gięcia blachy?
Fizyczna plastyczność surowca wymusza zastosowanie odpowiedniego promienia narzędzia gnącego. Zbyt ostry promień nacisku stempla powoduje nieodwracalne pęknięcia zewnętrznej krawędzi formowanego elementu. Poważnym wyzwaniem technologicznym pozostaje również sprężynowanie, czyli zjawisko częściowego powrotu metalu do pierwotnego kształtu po usunięciu obciążenia z prasy. Wymaga to zastosowania odpowiedniej kompensacji wymiarowej bezpośrednio w geometrii matrycy. Zakres odkształcenia powrotnego zależy od granicy plastyczności konkretnej partii surowca.
Przeczytaj również: Gdzie wykorzystuje się blachy w kręgach?
Warstwa cynku nałożona w procesie ogniowym odznacza się zadowalającą ciągliwością. Podczas wyginania detalu powłoka ta odkształca się równolegle do stalowego rdzenia. Niska podatność zabezpieczenia antykorozyjnego na mikropęknięcia skutecznie chroni wyprofilowane krawędzie przed szybkimi ogniskami rdzy. Przekroczenie granicznego wydłużenia prowadzi jednak do odprysków powierzchniowych, które dyskwalifikują wyrób z dalszego użycia. Technologia głębokiego tłoczenia wymaga bardzo precyzyjnego sterowania siłą docisku, aby zachować jednolitą strukturę ochronną w strefach największego naprężenia.
Produkcja skomplikowanych komponentów budowlanych wiąże się z koniecznością zapewnienia ciągłości powtarzalnych dostaw. W naszej praktyce dystrybucyjnej, jako Sycamore, kompletujemy surowiec precyzyjnie dopasowany do rygorystycznych wymagań nowoczesnej obróbki CNC. Operacja tłoczenia to często dopiero pierwszy etap przygotowania komponentu. Gotowe wyroby przechodzą następnie przez malarnie proszkowe w celu ostatecznego wykończenia. Prawidłowo zachowana powłoka cynkowa z procesu tłoczenia tworzy idealny podkład pod farbę. Najczęstsze błędy produkcyjne to zbyt małe luzy cięcia wstępnego oraz ignorowanie kierunku ułożenia włókien, co natychmiast skutkuje powstawaniem odrzutów na linii montażowej.
Kiedy powłoka cynkowa zachowa swoje właściwości?
Opisywany materiał sprawdza się perfekcyjnie w sytuacjach, w których planowana geometria wyrobu wpisuje się w nominalne granice formowalności. Utrzymanie nienaruszonej warstwy ochronnej zależy jednak od całego łańcucha operacji technologicznych. Właściwości mechaniczne określone w normie stanowią jedynie punkt wyjścia dla inżynierów. Sukces produkcyjny wymaga uwzględnienia wielu zmiennych na poziomie warsztatowym:
- tolerancji grubości dostarczonego arkusza,
- odpowiedniego smarowania matryc tłoczących,
- stałej kontroli szybkości posuwu prasy.
W trudniejszych aplikacjach o braku defektów decyduje precyzja ustawienia całego parku maszynowego, a nie wyłącznie chemiczny skład zamówionej stali. Właściwe zestrojenie parametrów tłoczenia zapobiega osłabieniu bariery antykorozyjnej na przetłoczeniach. Podejście uwzględniające specyfikę zachowania cynku gwarantuje uzyskanie trwałych elementów gotowych do bezproblemowego montażu w konstrukcjach stalowych.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana