Wykonawcy realizujący wielkoskalowe inwestycje przemysłowe, sportowe oraz infrastrukturalne regularnie zmagają się z rygorystycznymi wymaganiami dotyczącymi elementów osadzanych w szalunkach. Każdy detal przygotowany do integracji z mieszanką betonową musi idealnie odpowiadać wytycznym projektowym, właściwościom samej mieszanki oraz ogólnemu tempu prowadzonych robót. Nawet drobne niezgodności na styku wkładki stalowej i głównego zbrojenia wymuszają kosztowne przestoje, wstrzymują wylewanie fundamentów i prowadzą do trudnych do usunięcia błędów konstrukcyjnych. Precyzyjne przygotowanie materiału przed jego dowiezieniem na plac budowy pozwala zachować ciągłość harmonogramu. Ogranicza to konieczność przeprowadzania awaryjnych modyfikacji polowych, które często osłabiają pierwotnie zakładaną nośność tworzonych węzłów.
Klasyfikacja i rola stalowych elementów wbudowywanych
Wszelkie komponenty integrowane z żelbetem muszą bezpiecznie i trwale przenieść określone siły z nadbudowy na fundament. Kotwy fundamentowe stanowią tu podstawowe rozwiązanie odpowiadające za stabilne mocowanie słupów nośnych do wylewek. Ich parametry grubości i długości decydują o odporności całego szkieletu hali na wiatr czy obciążenia dynamiczne od pracujących maszyn. Najczęściej są to wyroby głęboko zabetonowywane, celowo zaprojektowane do radzenia sobie z ekstremalnymi obciążeniami rozciągającymi. Z kolei marki stalowe to masywne płyty wyposażone w przyspawane kotwy prętowe, które umożliwiają łączenie stalowych dźwigarów z betonowymi ścianami nośnymi. Prawidłowo zlicowane z powierzchnią szalunku, tworzą płaską płaszczyznę oporową w pełni przygotowaną do dalszych prac montażowych.
Przeczytaj również: Konstrukcje stalowe spotykane na placach budów
Rozbudowane ramy stalowe, stanowiące dolne węzły nośne, stabilizują architekturę w najbardziej wrażliwej fazie wznoszenia budynku. Ich ostateczna geometria zawsze opiera się na rygorystycznych obliczeniach inżynieryjnych i założeniach mechanicznych dla konkretnego obiektu. Zgodnie z wytycznymi normy PN-EN 1993-1-8, wymiarowanie otworów i rozplanowanie punktów mocowania wymaga szczególnej ostrożności, w efekcie której średnica otworu montażowego przewyższa średnicę śruby zaledwie o dwa milimetry. Odpowiednio dobrane klasy spoin, takie jak W2, gwarantują nienaruszalność połączeń nawet pod wpływem silnych drgań eksploatacyjnych. Drobiazgowe rozrysowanie tych detali w projekcie warsztatowym całkowicie eliminuje późniejsze kolizje ze stalą zbrojeniową.
Przeczytaj również: Zastosowanie prętów żebrowanych w branży budowlanej
Sekwencja technologiczna i weryfikacja wymiarowa
Każdy pojedynczy etap wytwarzania w zakładzie rzutuje na ostateczną jakość i bezproblemowe spasowanie detali na budowie. Złożona produkcja konstrukcji stalowych do zabetonowania rozpoczyna się od zmechanizowanego cięcia blach oraz profili grubościennych. W zależności od specyfiki i grubości materiału stosuje się zautomatyzowane technologie plazmowe lub tlenowe, które minimalizują odkształcenia termiczne krawędzi przygotowywanych do fazowania. Następnie wykwalifikowani spawacze, korzystając z wydajnych i powtarzalnych metod MIG/MAG, łączą poszczególne elementy w trójwymiarowe układy. Bezpośrednio po oczyszczeniu spoin nakładane są specjalistyczne grunty antykorozyjne skutecznie chroniące metal przed agresywnym środowiskiem zasadowym świeżego betonu.
Przeczytaj również: Czy konstrukcje stalowe wymagają konserwacji?
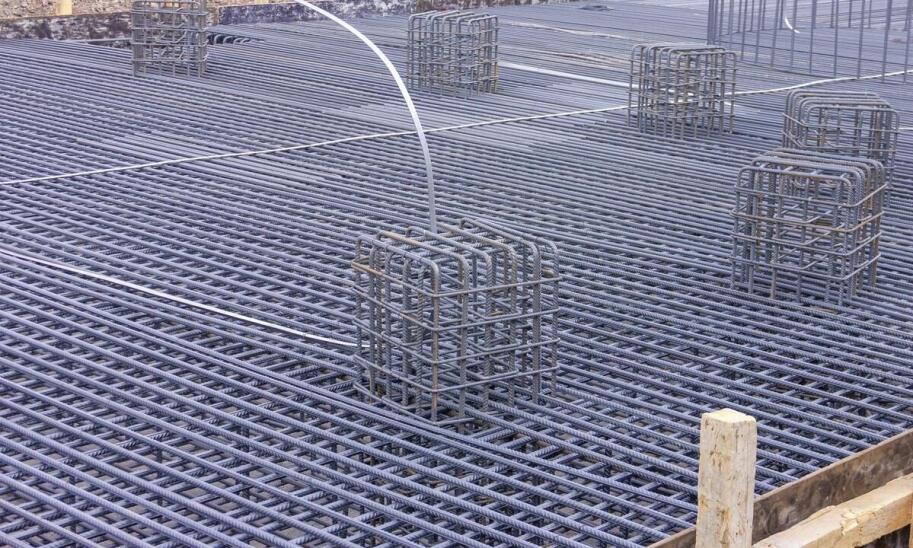
Finalnym krokiem w nowoczesnych zakładach produkcyjnych jest rzetelna weryfikacja geometrii, w tym przy użyciu zaawansowanych skanerów 3D. Taka procedura daje generalnemu wykonawcy gwarancję, że na plac budowy trafia wyłącznie pełnowartościowy i spasowany produkt. W wytwarzaniu tak wymagających elementów dla firm budowlanych z Europy sprawdza się katowicka Impacta, dostarczając niezbędne tuleje stalowe oraz wyspecjalizowaną galanterię. Znaczącym usprawnieniem ograniczającym zagęszczenie stali w szalunkach są również systemy mechanicznych połączeń LENTON. Wykorzystują one stożkowy gwint prętów, co zapewnia bezkompromisową ciągłość zbrojenia i przyspiesza montaż bez konieczności spawania. Rozwiązania te podnoszą tempo prac infrastrukturalnych prowadzonych na rynkach zachodnich, w tym w Niemczech.
Przeniesienie maksymalnej liczby procesów obróbczych z niezabezpieczonego placu budowy do kontrolowanego środowiska fabrycznego diametralnie obniża ryzyko błędu ludzkiego. Wykorzystanie zaawansowanych maszyn numerycznych oraz wdrożenie wieloetapowej kontroli jakości pozwala osiągnąć tolerancje wymiarowe na poziomie poniżej jednego milimetra. Dla generalnych inwestorów oznacza to płynny montaż konstrukcji, bezwzględną redukcję poprawek ślusarskich prowadzonych pod presją czasu oraz znacznie sprawniejsze przejście do kolejnych etapów prac budowlanych.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana