Spis treści
Bezawaryjny transport mediów procesowych w zakładzie przemysłowym zależy od precyzyjnego utrzymania reżimu technologicznego podczas łączenia przewodów rurowych. Instalacje te często pracują pod wysokim ciśnieniem i przenoszą agresywne substancje. Błędy na etapie przygotowania materiału lub samego procesu łączenia mogą skutkować groźnymi nieszczelnościami. Utrzymanie ciągłości produkcji wymaga absolutnej szczelności każdego złącza. Wymusza to na inżynierach i technikach rygorystyczne przestrzeganie wytycznych od pierwszego cięcia rury aż po końcowe odbiory techniczne.
Przygotowanie brzegów i dobór parametrów gazowych
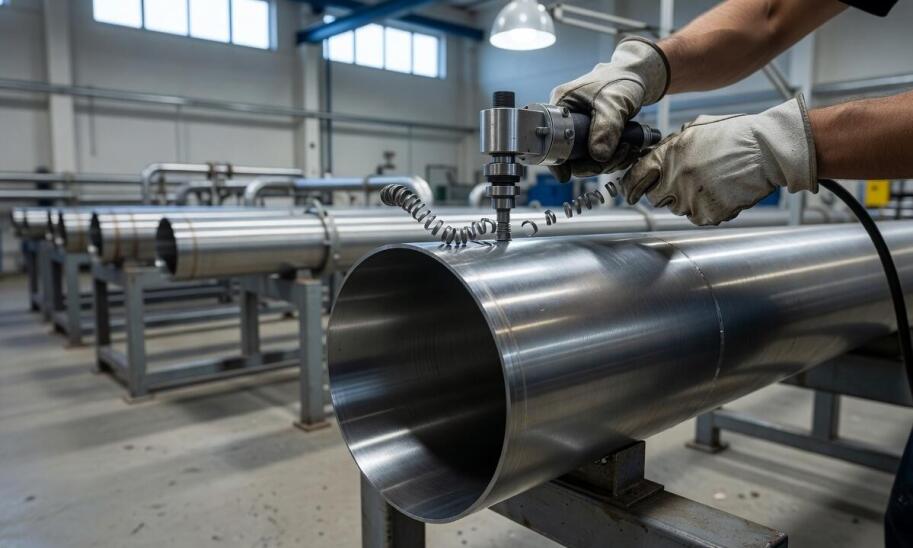
Właściwe przygotowanie mechaniczne krawędzi determinuje jakość przyszłego złącza w instalacjach przemysłowych. Ukosowanie krawędzi przed spawaniem doczołowym jest bezwzględnie wymagane przy grubościach materiału powyżej 3 mm. Taki zabieg zapewnia właściwe wtopienie łuku i pełną penetrację płynnego metalu w głąb szczeliny. Poniżej tej grubości złącza mogą być realizowane bez fazowania, jednak wymaga to idealnego spasowania elementów. Proces obróbki mechanicznej musi zostać uzupełniony o skrupulatne usunięcie wszelkich zanieczyszczeń. Całkowite wyeliminowanie rdzy, resztek smarów i wilgoci z powierzchni łączonych komponentów zapobiega powstawaniu porów oraz groźnych wtrąceń w strukturze złącza. Oczyszczanie obejmuje dokładne gratowanie wewnętrznych pozostałości po cięciu piłą taśmową oraz odtłuszczenie krawędzi przy użyciu acetonu technicznego. Tak opracowana powierzchnia wymaga zabezpieczenia przed pyłem z hali produkcyjnej aż do momentu zainicjowania łuku.
Przeczytaj również: Odpowiedni poziom pH wody w procesach technologicznych
Zapewnienie odpowiedniego środowiska ochronnego dla płynnego metalu stanowi kolejny kluczowy krok techniczny. Argon o niezwykle wysokiej czystości minimum 99,95% stanowi podstawowy gaz osłonowy w metodzie TIG. Gaz ten skutecznie chroni grań spoiny przed gwałtownym utlenieniem wewnątrz rurociągu technologicznego, całkowicie wypierając tlen ze strefy roboczej. Praca z rurami ze stali nierdzewnej wymusza zastosowanie prądu stałego o biegunowości ujemnej. Taka konfiguracja gwarantuje stabilne zajarzenie łuku i precyzyjne formowanie lica. Natężenie prądu dobiera się ściśle do grubości ścianki, gdzie dla elementów dwumilimetrowych optymalny zakres wynosi 70–100 A przy jednoczesnym przepływie gazu rzędu 12–15 l/min. Dodatkowa osłona grani wtłaczana do wnętrza przewodu zapobiega powstawaniu chropowatej warstwy tlenków. Rozwiązanie to całkowicie eliminuje konieczność uciążliwego szlifowania lub chemicznego trawienia wnętrza instalacji po zakończeniu prac montażowych. Inżynierowie z firmy UMS na co dzień wdrażają te rygorystyczne parametry podczas konstruowania mieszalników i przemysłowych linii technologicznych.
Przeczytaj również: Na czym polega spawanie elektryczne TIG?
Prace w pozycjach wymuszonych i weryfikacja złączy
Montaż rozbudowanych układów zakładowych rzadko odbywa się w komfortowych warunkach wydzielonego warsztatu spawalniczego. Fizyczne uwarunkowania docelowej hali produkcyjnej wymuszają prowadzenie prac w niezwykle trudnych pozycjach przestrzennych, oznaczanych w nomenklaturze technicznej jako PH i PJ. Specjalista wykonuje spoinę dookoła obwodu nieruchomej rury, mierząc się z mocno ograniczonym dostępem oraz nieustannym wpływem grawitacji na spoiwo. Pozycje te w specyficzny sposób łączą dynamikę układu pionowego i poziomego. Generuje to znaczne obciążenie ergonomiczne pracownika oraz wielokrotnie podnosi ryzyko wystąpienia wad strukturalnych. Prawidłowo zaplanowane i zrealizowane spawanie rurociągów w pozycjach wymuszonych wymaga zaawansowanej kontroli jeziorka spawalniczego i błyskawicznej reakcji na zmiany lepkości rozgrzanego materiału.
Przeczytaj również: Najczęściej popełniane błędy przy doborze kotła na biomasę
Każde ukończone złącze przechodzi przez etap rygorystycznych badań nieniszczących przed dopuszczeniem do ruchu. Radiografia przemysłowa umożliwia precyzyjne prześwietlenie całej grubości elementu za pomocą twardego promieniowania jonizującego. Badanie radiograficzne (RT) pozwala bezinwazyjnie wykryć ukryte wady wewnętrzne w postaci mikropęknięć, porowatości czy uwięzionych wtrąceń żużla. Technikę tę idealnie uzupełniają badania penetracyjne (PT), które wykorzystują zjawisko włoskowatości cieczy. Specjalistyczny, jaskrawy barwnik wnika we wszelkie nieciągłości powierzchniowe i po nałożeniu wywoływacza uwidacznia defekty całkowicie niewidoczne gołym okiem. Pozytywne wyniki obu tych testów diagnostycznych stanowią absolutny warunek napełnienia układu medium i przeprowadzenia próbnego rozruchu ciśnieniowego.
Rola dyscypliny technologicznej w zakładzie
Utrzymanie żelaznego reżimu wykonawczego na każdym etapie budowy instalacji wprost gwarantuje jej późniejszą bezawaryjną pracę pod obciążeniem. Przewody transportujące sprężone gazy techniczne, gorące kwasy lub agresywne chłodziwa muszą codziennie wytrzymywać wieloletnie obciążenia zmęczeniowe oraz nagłe skoki ciśnienia. Pominięcie etapu precyzyjnego ukosowania czy skrócenie czasu odtłuszczania krawędzi drastycznie obniża wytrzymałość mechaniczną całego układu. Niezawodność rurociągu jest zawsze proporcjonalna do jakości wykonania najsłabszego ogniwa w jego przebiegu. Konsekwentne stosowanie normatywnych wytycznych, rzetelny dobór osłony gazowej oraz dokładna weryfikacja nieniszcząca skutecznie chronią zakład przed kosztownymi przestojami produkcyjnymi i poważnymi zagrożeniami dla zdrowia personelu.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana