Poważna awaria wrzeciona tokarki lub frezarki w parku maszynowym zazwyczaj oznacza wielodniowy przestój. Sytuacja wygląda jeszcze gorzej, gdy brak materiału lub nietypowej części zamiennej paraliżuje główną linię produkcyjną na znacznie dłużej. Szybkie odtworzenie uszkodzonego detalu za pomocą precyzyjnej obróbki skrawaniem pozwala zminimalizować finansowe skutki takich zdarzeń. Dział utrzymania ruchu otrzymuje gotowy element do montażu relatywnie szybko, omijając powolny proces oczekiwania na dostawę od oryginalnego producenta sprzętu. W sektorach takich jak budownictwo, obróbka drewna, energetyka, rolnictwo czy gastronomia ten problem występuje przy zużyciu wałów napędowych, tulei dystansowych, sworzni lub specjalistycznych kół pasowych. Wielu z tych komponentów nie można już znaleźć w oficjalnych katalogach serwisowych, co zmusza inżynierów do poszukiwania alternatywnych metod ich pozyskania. Właściwie zaplanowana współpraca z zewnętrznym zakładem pozwala zachować ciągłość procesów przemysłowych.
Kiedy zewnętrzna obróbka CNC ratuje ciągłość produkcji?
Nagłe zatrzymanie taśmy montażowej wynika najczęściej z mechanicznej awarii, wyeksploatowania ściernego materiału lub wycofania konkretnego podzespołu z oficjalnej dystrybucji. Zamiast inwestować w zakup nowych urządzeń, kierownicy produkcji decydują się na frezowanie detali metalowych lub toczenie pojedynczego wału na zamówienie. Wykonanie jednostkowego elementu lub krótkiej serii opłaca się najbardziej wtedy, gdy koszt przezbrojenia własnego parku maszynowego obciąża budżet mocniej niż wartość zlecenia. Zewnętrzna produkcja staje się uzasadniona również przy mocno zmiennym asortymencie oraz przy niepełnym wykorzystaniu dotychczasowych mocy przerobowych przedsiębiorstwa.
Przeczytaj również: Czym są rozwiązania CNC?
Wybór regionalnego partnera do tak wymagających zadań ma kolosalne znaczenie dla sprawnej logistyki oraz płynności prowadzonych działań. Zlecając precyzyjne usługi CNC dla firm produkcyjnych w Wielkopolsce, technolodzy z lokalnych zakładów znacząco skracają czas fizycznego transportu gotowych komponentów. Taki model kooperacji ułatwia bezpośrednią konsultację inżynieryjną, co minimalizuje ryzyko kosztownych błędów interpretacyjnych przy wyjątkowo nietypowych projektach. Sprawnie działające podwykonawstwo eliminuje wielodniowe opóźnienia charakterystyczne dla zagranicznych przesyłek, pozwalając zachować wydajność procesów bez zakłócania harmonogramu.
Przeczytaj również: Obróbka CNC a tradycyjna. Porównanie metod
Jakie dane techniczne przygotować do obróbki detalu?
Prawidłowe przekazanie wytycznych inżynieryjnych warunkuje sukces szybkiego odtworzenia zepsutej części. Firmowy dział utrzymania ruchu powinien wygenerować trójwymiarowy model w formacie STEP lub IGES oraz określić gatunek pożądanego materiału. Sama standardowa dokumentacja rysunkowa okazuje się niestety niewystarczająca do uniknięcia poprawek technologicznych. Świadomy pracownik musi dołączyć wyraźne zdjęcie zużytej części, fizyczny wzór referencyjny oraz dokładny opis parametrów pracy. Istotne pozostaje również jednoznaczne zdefiniowanie oczekiwanego terminu realizacji zamówienia, co ułatwia zakładowi zewnętrznemu płynne zaplanowanie cyklu tokarskiego. Komplet takich danych praktycznie zapobiega niedomówieniom i przyspiesza uruchomienie maszyn.
Przeczytaj również: Czym jest obróbka 5-osiowa CNC?
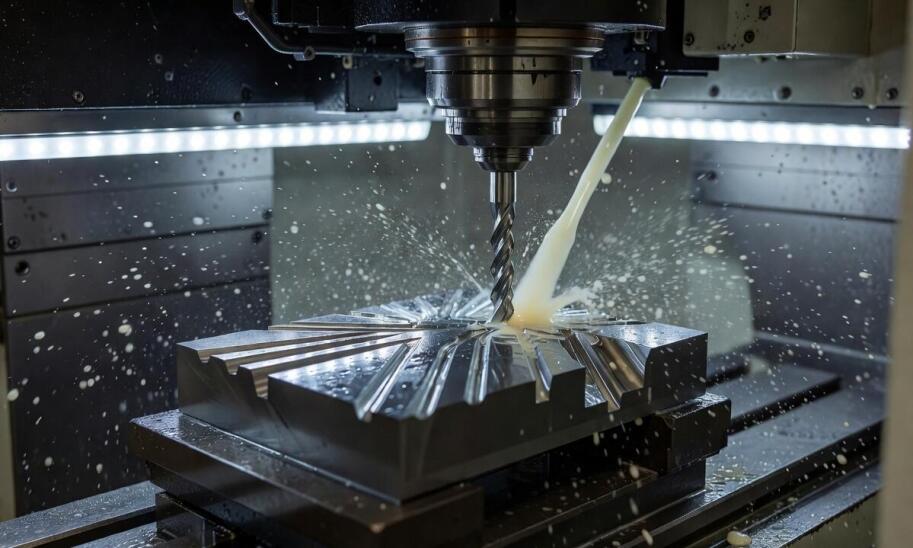
Wymagania jakościowe stanowią podstawę bezbłędnej realizacji konstrukcyjnej. Należy dokładnie wskazać wymaganą chropowatość powierzchni, rodzaj pasowania oraz graniczne tolerancje na newralgicznych wymiarach. Nowoczesne urządzenia wyposażone w sondy pomiarowe, jakimi dysponuje firma ADAMET, osiągają dokładność rzędu ±0,01 milimetra w obróbce metali. Często niezbędne staje się zaplanowanie dodatkowych procesów wzmacniających. Prawidłowo wykonane hartowanie i odpuszczanie zwiększa żywotność elementów pracujących pod zmiennym obciążeniem w sektorze maszyn rolniczych. Z kolei detale wykorzystywane w przemyśle spożywczym wymagają profesjonalnego cynkowania, które chroni powierzchnię przed agresywnymi środkami chemicznymi.
Przekazanie produkcji specjalistycznych zamienników na zewnątrz skutecznie stabilizuje funkcjonowanie całego zakładu, pod warunkiem rzetelnego zdiagnozowania przyczyn problemu. Sprawdza się to szczególnie dobrze, gdy uszkodzenia mają charakter losowy i wynikają wyłącznie z naturalnego zmęczenia podzespołów pracujących maszyn. Szybkie odtworzenie pękniętego wału czy zużytej piasty odblokowuje linię montażową bez odciągania wewnętrznych inżynierów od innych zadań operacyjnych.
Sytuacja wygląda inaczej, jeżeli regularne zatrzymania wynikają z zaniedbania podstawowych procedur serwisowych lub z braku kontroli nad firmowym zapasem magazynowym. Doraźny outsourcing obróbki skrawaniem nie uleczy błędów w organizowaniu dostaw strategicznego surowca. Wykwalifikowany operator zewnętrzny ratuje dzienny harmonogram w sytuacjach awaryjnych, jednak długofalowe bezpieczeństwo fabryki wymaga symbiozy szybkich dostaw i rozsądnego planowania zapasów komponentów rotujących.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana